Maintenance prédictive IA : sécuriser la gigafactory
Analyse de Eries Emmanuel Dianou · Maintenance, performance industrielle et transformation digitale
18 février 2027 — date d’application du passeport batterie prévue à l’article 77 du règlement européen (UE) 2023/1542.
Cette échéance concerne notamment les batteries de véhicules électriques et les batteries industrielles de capacité supérieure à 2 kWh mises sur le marché européen. Pour une gigafactory implantée dans un pays africain qui vise ce marché, elle souligne le besoin de données fiables sur les batteries ; elle n’impose toutefois ni maintenance prédictive ni intelligence artificielle.
La distinction compte. Un système documentaire conforme ne permettra pas, à lui seul, de repérer une déshumidification qui perd progressivement son efficacité avant de compromettre l’ambiance d’assemblage des cellules.
C’est sur ce risque précis que je propose de concentrer ce guide de maintenance prédictive IA : anticiper la dérive d’une salle sèche, sans ouvrir une brèche informatique ni confier la conduite du procédé à un modèle opaque. Le directeur des systèmes d’information, ou DSI, et le responsable de la sécurité des systèmes d’information, ou RSSI, ont ici un rôle industriel concret.
1. La salle sèche donne le cap, pas le modèle
L’humidité ne se pilote pas à l’intuition. Dans les étapes d’assemblage exposant des matériaux sensibles, la salle sèche doit respecter une enveloppe environnementale définie selon la chimie des cellules, les équipements et les exigences du procédé.
Le point de rosée indique la température à laquelle la vapeur d’eau commence à condenser, dans des conditions de mesure données. Il renseigne donc sur la teneur en humidité de l’air, mais sa valeur cible ne doit jamais être copiée d’une autre gigafactory sans validation technique.
Une dérive peut rester discrète. Le système de déshumidification compense davantage, la consommation augmente, puis une séquence de production plus exigeante révèle que la marge disponible s’est réduite.
L’enjeu dépasse l’arrêt d’une machine : une ambiance hors spécification peut conduire à examiner les cellules exposées, à isoler des encours ou à suspendre une étape d’assemblage, selon les procédures qualité applicables.
La prédiction utile porte sur cette perte de marge. Elle doit permettre de décider avant le franchissement d’une limite validée, sans se substituer aux alarmes du procédé.
Définir la décision attendue
Avant toute collecte supplémentaire, il faut préciser qui fera quoi lorsqu’une dérive sera détectée. Une inspection du circuit de régénération, une vérification métrologique ou une intervention planifiée n’exigent ni le même préavis ni le même niveau de certitude.
Le DSI doit connaître ce délai utile. Le technicien, lui, doit pouvoir comprendre pourquoi le système recommande une vérification maintenant plutôt qu’au prochain créneau disponible.
2. Reconstituer une dérive avant de chercher à prédire
Le point de départ est une chronologie. Il faut rapprocher les mesures d’ambiance, les états de la déshumidification et les événements de production pour distinguer une dégradation réelle d’un changement normal de fonctionnement.
Un point de rosée isolé raconte peu de choses : sa lecture dépend notamment de l’emplacement du capteur, de son temps de réponse et de son état métrologique.
Je propose de commencer par un diagnostic ciblé de la salle sèche, associant maintenance, production, qualité et informatique industrielle. L’objectif est d’identifier les données qui expliquent effectivement la capacité du système à tenir son enveloppe thermique et hygrométrique.
Trois rapprochements sont particulièrement utiles :
- Le point de rosée mesuré, les températures pertinentes et les consignes réellement appliquées.
- Les états du dispositif de régénération et les conditions de circulation de l’air.
- Les séquences de production, les ouvertures d’accès et les interventions horodatées.
La synchronisation est décisive. Si les équipements ne partagent pas une référence temporelle cohérente, une ouverture de porte peut sembler précéder une dérive alors qu’elle lui succède.
Comprendre la contribution des robots KUKA
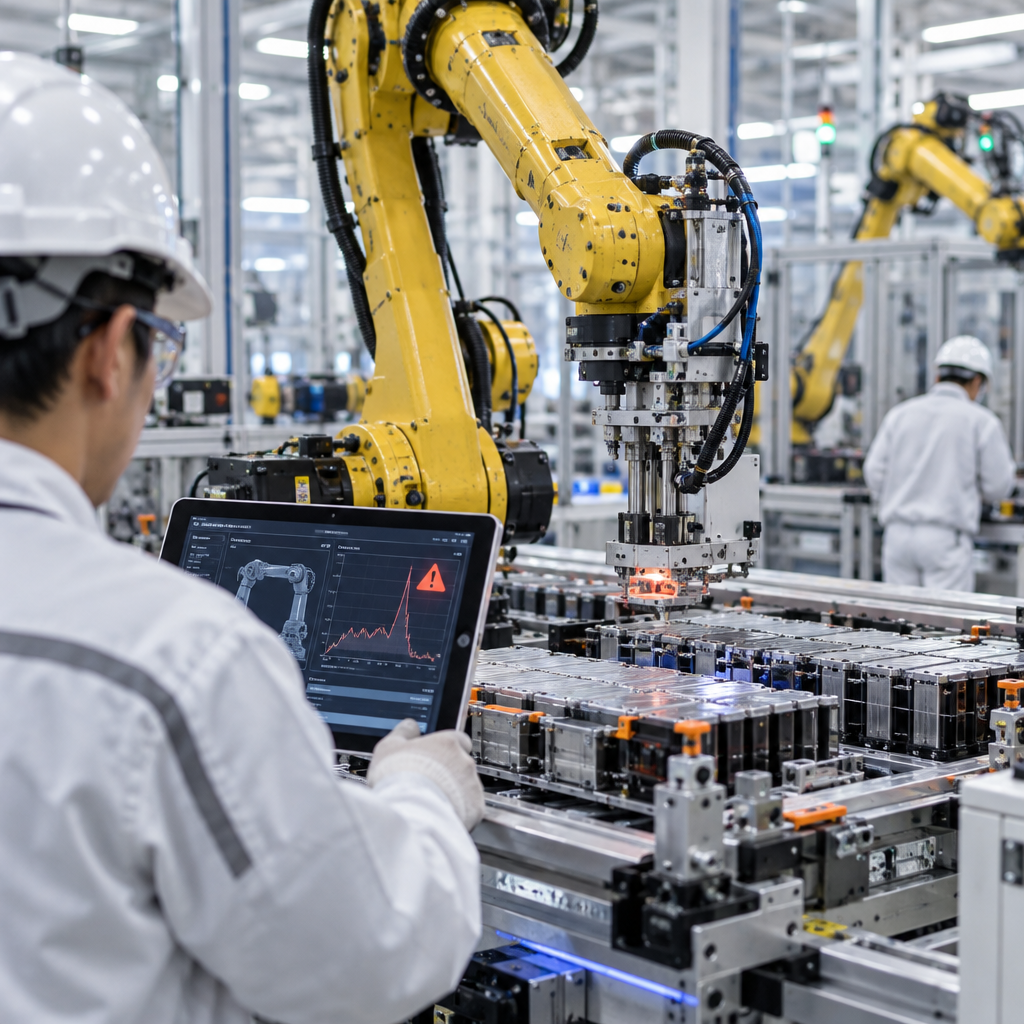
Sur une ligne d’assemblage de cellules, les états des robots KUKA peuvent aider à distinguer production stabilisée, attente et redémarrage. Leur activité contribue aussi aux charges thermiques, avec les autres équipements présents dans la zone.
Cela ne justifie pas d’extraire toutes leurs variables. Les interfaces disponibles dépendent des contrôleurs, des options installées et des autorisations du constructeur ; quelques états fiables valent mieux qu’un flux massif mal documenté.
Cette préparation relève pleinement de la maintenance industrielle. Elle évite de demander à un algorithme de réparer des incohérences de mesure ou une description incomplète du procédé.
3. Une architecture qui observe sans prendre la main
La connexion au procédé doit rester maîtrisée. Pour le RSSI, la question n’est pas seulement de protéger le serveur d’analyse, mais d’empêcher qu’un nouvel accès aux données devienne un chemin vers les équipements de conduite.
Les technologies opérationnelles, désignées par OT, regroupent ici les systèmes qui surveillent et commandent les installations physiques. Leur disponibilité prime sur le confort d’intégration du logiciel prédictif.
Je privilégierais une acquisition à partir d’interfaces validées ou d’un serveur d’historisation existant. Les échanges vers la plateforme d’analyse traverseraient une zone intermédiaire contrôlée, avec des flux explicitement autorisés et une séparation des fonctions.
Aucune commande automatique n’est nécessaire pour démarrer. Une recommandation transmise à l’équipe de maintenance permet déjà de tester la pertinence du système sans lui donner le pouvoir de modifier une consigne de déshumidification.
Lecture seule ne signifie pas absence de risque
Une collecte peut perturber un équipement si elle le sollicite excessivement, même sans écrire dans ses paramètres. Les fréquences d’interrogation, les volumes et le comportement en cas de panne doivent donc être testés avec les responsables de l’installation.
Les accès distants exigent aussi une discipline précise : comptes nominatifs, authentification renforcée lorsque l’architecture le permet, durée limitée et journalisation exploitable.
Le fonctionnement déconnecté mérite un essai. Sur un site où la liaison externe est intermittente, la collecte locale et les alarmes existantes doivent rester opérationnelles ; aucune décision critique ne devrait attendre le retour d’un service distant.
Le cadre IEC 62443 peut guider la segmentation et l’analyse de risque des systèmes industriels. Il ne constitue pas, à lui seul, une preuve de conformité du projet, et les obligations applicables restent à déterminer selon le pays d’implantation et les marchés servis.
4. Cas hypothétique : une compensation qui masque l’usure
Le scénario suivant est hypothétique. Une gigafactory batteries située au Maroc exploite une salle sèche desservant une ligne d’assemblage de cellules avec des robots KUKA ; la production connaît plusieurs régimes de charge au cours de la journée.
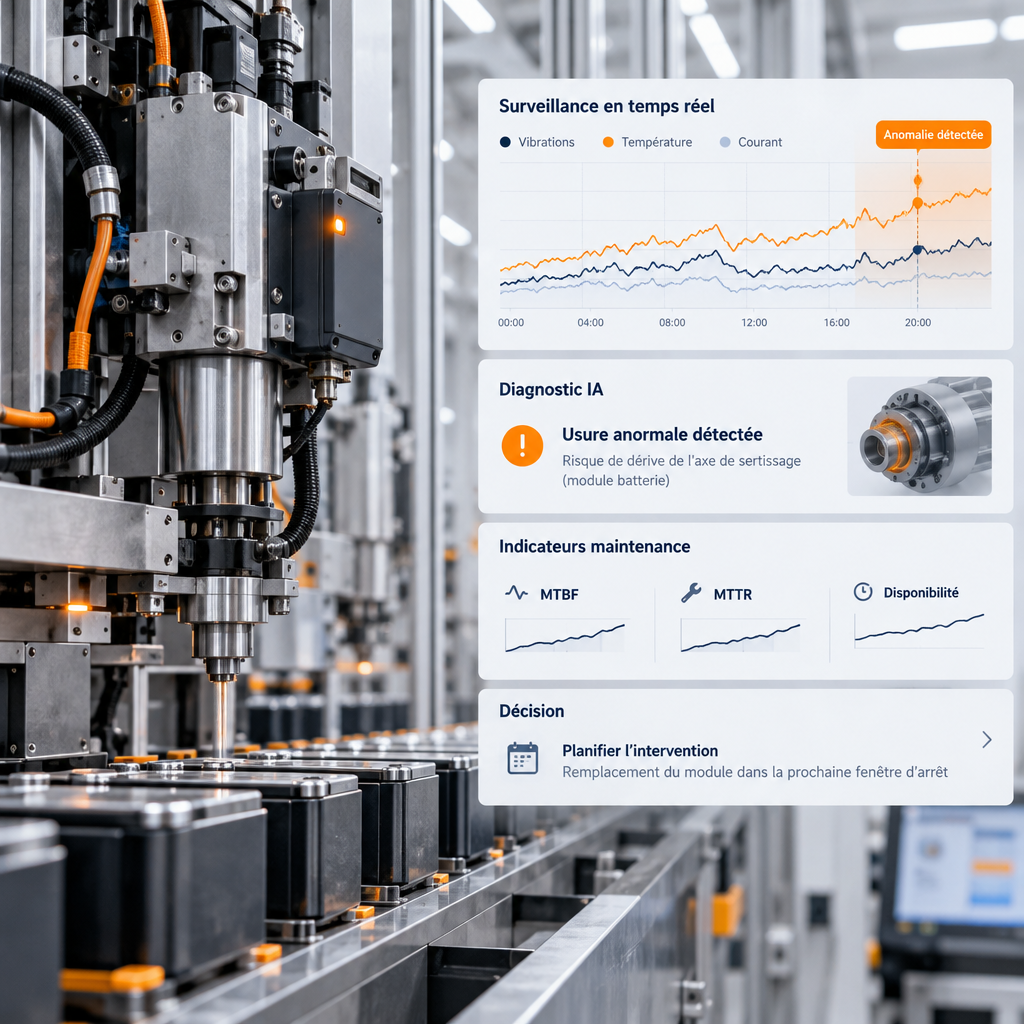
Le point de rosée reste d’abord acceptable. Pourtant, à régime de production comparable, le système de déshumidification mobilise progressivement davantage sa régénération et retrouve plus lentement son équilibre après les ouvertures d’accès.
Une alarme fondée uniquement sur la limite d’humidité resterait silencieuse. Un modèle de référence pourrait, lui, signaler que le comportement observé s’écarte de celui attendu pour cette charge et ces conditions ambiantes.
Ce n’est pas encore un diagnostic certain. La recommandation devrait conduire à vérifier la mesure, puis à rechercher une perte d’efficacité sur la fonction de régénération ou un apport d’humidité inhabituel, plutôt qu’à déclarer automatiquement un composant défaillant.
Commencer par une référence explicable
Dans ce cas, je testerais d’abord des règles contextualisées et un modèle statistique simple. Une méthode plus complexe ne se justifierait que si elle améliorait réellement la détection et la compréhension des écarts.
Les données d’apprentissage devraient couvrir les régimes habituels de la ligne. Sinon, une augmentation normale de cadence risquerait d’être interprétée comme une panne imminente.
Le premier résultat attendu serait un préavis exploitable, accompagné des signaux qui motivent l’alerte. Annoncer une durée de vie restante précise sans historique de défaillances suffisamment représentatif serait trompeur.
Pour une gigafactory dont certaines pièces de déshumidification sont importées, ce préavis prend une valeur particulière. Il peut permettre de vérifier leur disponibilité et de préparer l’intervention, mais seulement si le délai obtenu correspond aux contraintes réelles d’approvisionnement du site.
5. De la GMAO à une décision argumentée
La gestion de maintenance assistée par ordinateur, ou GMAO, reste indispensable pour organiser les interventions, gérer les pièces et conserver l’historique. Elle fournit une mémoire structurée, pas nécessairement une interprétation continue du comportement de la salle sèche.
Ses fonctions varient selon les produits. Certaines intègrent déjà des modules analytiques, mais enregistrer un ordre de travail ne suffit pas à expliquer pourquoi la régénération compense davantage à charge comparable.
C’est l’intérêt d’une couche LMAI®, associant intelligence artificielle et informations de maintenance pour aider à diagnostiquer, anticiper et décider. La comparaison GMAO vs LMAI® porte donc sur les fonctions attendues, plutôt que sur le remplacement systématique d’un outil.
Avec TENGENN LMAI®, la solution que je porte, je propose d’aborder ce rapprochement entre données techniques et décisions de maintenance. Pour cette salle sèche, le périmètre à spécifier serait une alerte contextualisée, des éléments justificatifs et une orientation vers les vérifications appropriées, selon les intégrations effectivement disponibles.
La validation reste humaine. L’équipe qualité décide du traitement des cellules potentiellement exposées ; le système d’aide ne doit ni libérer un lot ni contourner une procédure de sécurité.
6. Un pilote jugé sur ses décisions, pas ses graphiques
Mes sept années d’expérience dans différents environnements industriels nourrissent une conviction : une alerte n’a de valeur que si quelqu’un peut agir dessus. Cela ne remplace pas une connaissance détaillée de votre gigafactory, qui doit être construite avec ses équipes.
Je peux accompagner le cadrage des données et des accès, puis la mise à l’épreuve d’un pilote sur la déshumidification. Le travail inclurait la définition des règles de validation et des responsabilités avant toute utilisation opérationnelle.
Le pilote commencerait en observation. Ses recommandations seraient comparées aux événements documentés, aux inspections et aux changements de régime, sans modifier automatiquement la conduite.
Les critères d’acceptation doivent être convenus à l’avance : préavis réellement disponible, fausses alertes, anomalies manquées lorsqu’elles sont identifiables et temps nécessaire à l’équipe pour comprendre une recommandation.
L’évaluation doit séparer chronologiquement apprentissage et test. Utiliser indirectement des informations futures donnerait une précision artificielle, sans utilité pour anticiper une dérive réelle.
Enfin, un modèle doit savoir se taire. Une mesure absente, un capteur remplacé ou une modification majeure du procédé doivent pouvoir déclencher un état « analyse non fiable », plutôt qu’une conclusion rassurante sans fondement.
Questions fréquentes
Faut-il connecter la gigafactory au cloud ?
Non. Une collecte et une analyse locales peuvent convenir si les ressources, les interfaces et la maintenance du système sont prévues ; le choix dépend des contraintes de disponibilité et de sécurité, pas d’une préférence technologique.
Peut-on démarrer sans historique de panne ?
Oui, pour détecter des écarts par rapport à un fonctionnement de référence suffisamment documenté. Il faudra toutefois distinguer cette surveillance d’une prédiction fiable de défaillance, qui exige des preuves supplémentaires et une validation adaptée.
L’IA peut-elle régler directement la salle sèche ?
Ce n’est pas l’objectif du pilote proposé. Une commande automatique demanderait une analyse de risque spécifique, une validation des interactions avec la régulation et des dispositions de repli ; les protections existantes restent indépendantes de l’analyse prédictive.
Le bon point de départ reste modeste : une fonction critique, des mesures fiables et une décision clairement attribuée. Vous pourrez ensuite étendre le périmètre sur la base de résultats vérifiés, plutôt que multiplier les connexions dès le départ.
Votre salle sèche tient-elle ses consignes au prix d’une compensation croissante que personne n’analyse encore ? Contactez-moi directement sur mon profil LinkedIn, Eries Emmanuel Dianou : je vous propose d’examiner avec vos responsables maintenance, DSI et RSSI les données disponibles pour cadrer un premier diagnostic.
Poursuivre l’échange
Une question sur votre organisation maintenance ou votre transformation industrielle ? Échangez avec Eries Emmanuel Dianou.
Visiter TENGENN