Logiciel maintenance industrielle : choisir pour l’assemblage
Analyse de Eries Emmanuel Dianou · Maintenance, performance industrielle et transformation digitale
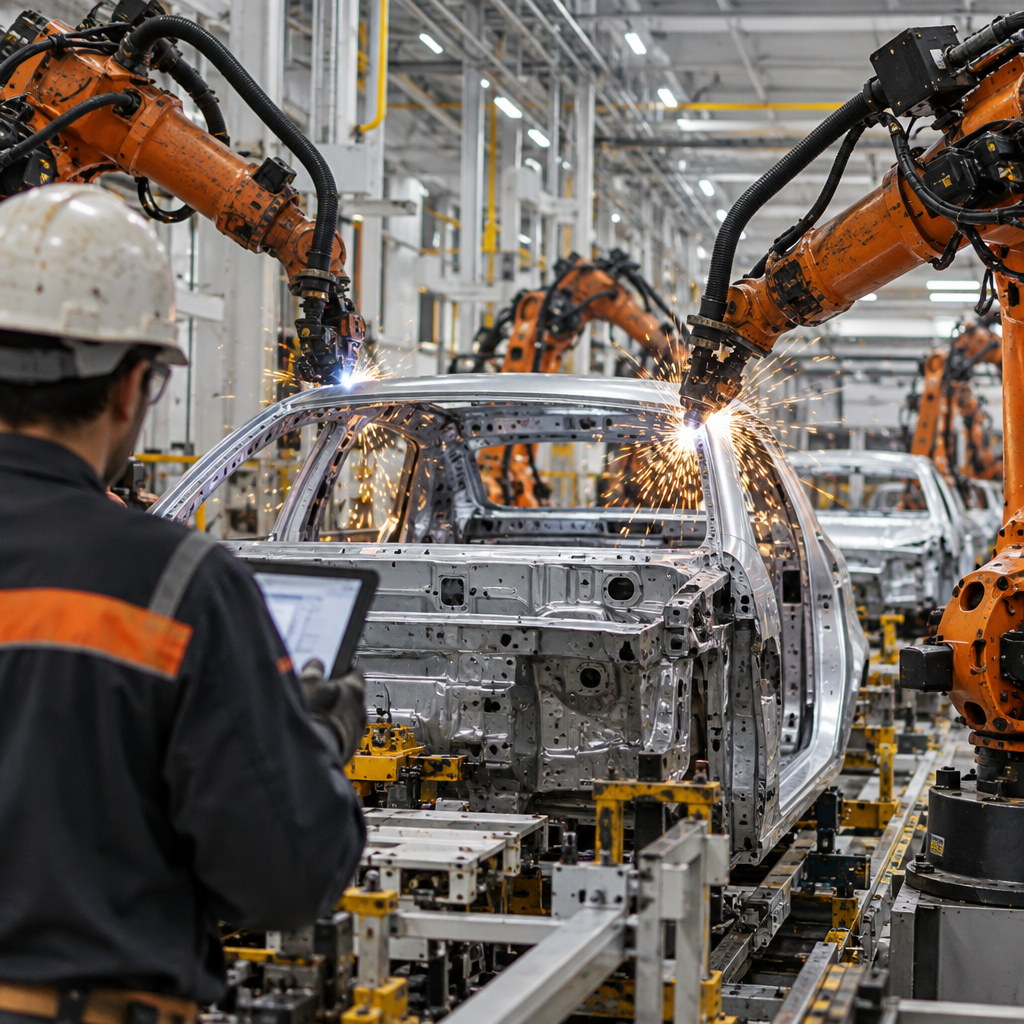
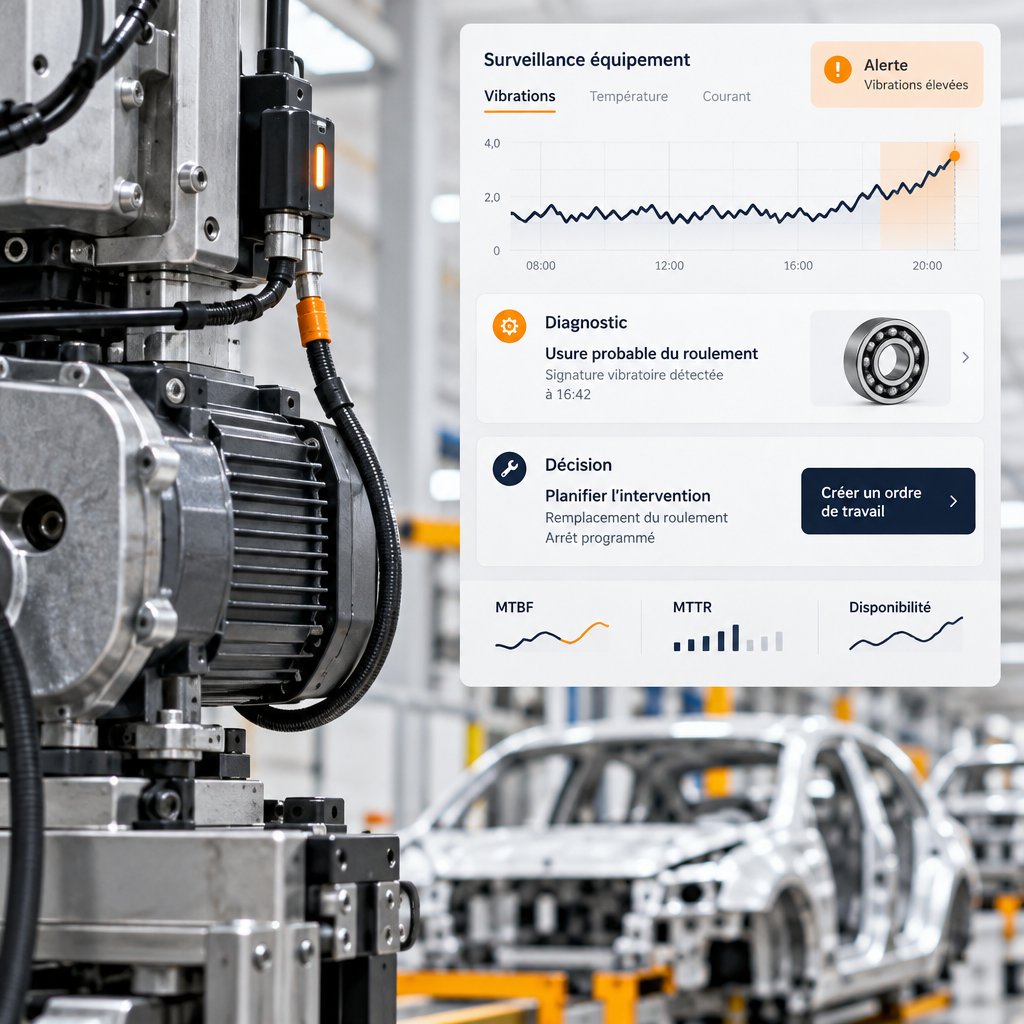
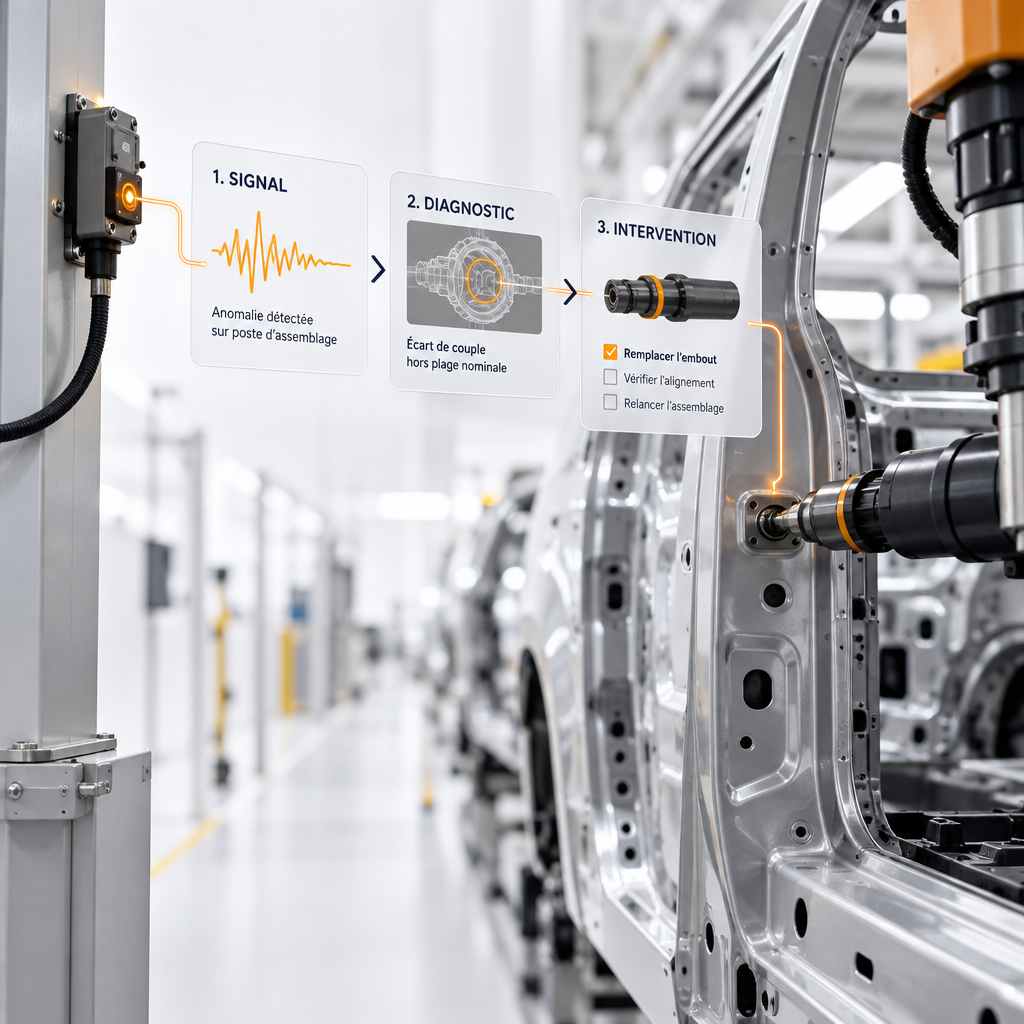
Imaginons une situation courante en assemblage automobile : après un changement de série, une cellule de soudure carrosserie équipée de robots ABB n’arrive plus à tenir sa cadence habituelle. Les interruptions sont brèves, les opérateurs relancent selon les procédures autorisées, mais le retard s’accumule sans qu’une cause unique apparaisse.
La ligne tourne, mais trop lentement. Dans cet exemple hypothétique, le directeur voit les carrosseries manquantes en fin de poste ; le technicien, lui, retrouve plusieurs interventions clôturées sans explication convaincante de la récurrence.
C’est devant ce type de situation que le choix d’un logiciel maintenance industrielle devient concret : faut-il mieux organiser les interventions, rapprocher les événements machine du contexte de production, ou disposer d’une aide pour interpréter ce rapprochement ? Acheter davantage de fonctions ne répond pas forcément à cette question.
Le vrai critère : comprendre la perte de cadence
Le problème central n’est pas ici une panne franche, mais une perte de cadence récurrente après changement de série. Elle exige de distinguer ce qui relève d’un équipement dégradé de ce qui tient au réglage, à la séquence ou aux conditions de redémarrage.
La nuance change le choix.
Un historique indiquant « défaut cellule, contrôle, reprise » conserve une trace, sans permettre de comprendre pourquoi le phénomène revient sur une référence de carrosserie précise. Il manque alors une relation exploitable entre l’arrêt, la variante assemblée et l’état réel de la cellule.
Avant de comparer les éditeurs, je propose de définir ce que l’équipe doit pouvoir reconstituer : la référence produite, l’heure du changement de série, le premier événement significatif et l’action ayant permis une reprise durable. Cette chronologie constitue le point de départ d’un diagnostic, pas encore sa conclusion.
Donner au temps perdu une définition commune
Un arrêt enregistré par l’automate n’équivaut pas nécessairement à une intervention de maintenance. Inversement, une cellule peut perdre quelques instants à chaque cycle sans déclencher une demande de dépannage.
Il faut donc convenir des événements à suivre et du niveau de détail utile, avec la production et les techniciens. Sans cette convention, deux logiciels peuvent afficher des indicateurs différents tout en utilisant les mêmes signaux.
Le comparatif devient alors trompeur.
Pour une démarche de maintenance industrielle cohérente, la bonne question est d’abord : quelle décision souhaitons-nous mieux prendre à la prochaine baisse de cadence ?
Comparatif : trois approches, des usages différents
Les frontières entre logiciels se recouvrent parfois, car certaines offres réunissent plusieurs fonctions dans une même plateforme. Il reste utile de distinguer leur rôle dominant plutôt que de comparer uniquement leurs appellations commerciales.
| Approche | Apport pour la cellule de soudure | Limite à examiner avant achat |
|---|---|---|
| GMAO centrée sur les interventions | Organise les demandes, les ordres de travail et l’historique des équipements | La compréhension des microarrêts dépend du contexte réellement enregistré |
| Suivi connecté des équipements | Rend visibles les événements et les écarts de temps de cycle | Une alarme ou une courbe ne constitue pas une explication causale |
| LMAI®, en complément de la gestion | Aide à rapprocher les informations, formuler des hypothèses et orienter les décisions | La pertinence dépend des données, des règles métier et de la validation humaine |
La GMAO reste un socle utile
Une GMAO, ou gestion de maintenance assistée par ordinateur, structure le travail : affectation d’une intervention, compte rendu, préparation et suivi. Si les demandes se perdent entre les équipes, cette organisation apporte déjà une réponse importante.
Elle ne suffit pourtant pas toujours.
Dans notre cellule automobile hypothétique, plusieurs interventions peuvent être correctement documentées sans que le lien avec le changement de série soit analysé. Certaines GMAO disposent de fonctions analytiques avancées ; il faut vérifier leur portée réelle sur vos données, au lieu de supposer que toute offre se limite à l’archivage.
Le suivi connecté rend le phénomène visible
Une solution de supervision temps réel peut montrer à quel moment le cycle s’allonge et quelle séquence attend une autorisation. Elle devient intéressante lorsque le phénomène reste invisible dans les déclarations manuelles.
Voir n’est pas expliquer.
L’accumulation d’alarmes ne permet pas, à elle seule, de distinguer un défaut initial de ses conséquences dans la cellule. Le logiciel doit restituer l’ordre des événements et conserver le contexte de fabrication, sinon le technicien reçoit seulement davantage d’informations à trier.
Le LMAI® soutient l’analyse et l’arbitrage
Le LMAI® désigne ici une approche logicielle de maintenance intégrant l’intelligence artificielle pour aider au diagnostic, à l’anticipation et à la décision. Là où la GMAO organise et enregistre, cette approche vise à exploiter les relations entre événements, interventions et conditions de production.
Je porte TENGENN LMAI® dans cette logique : mettre l’analyse au service d’une décision de terrain, sans remplacer le jugement des équipes. Le périmètre proposé doit être confirmé selon les données accessibles et les interfaces du site ; la comparaison GMAO vs LMAI® mérite donc un examen fonctionnel, pas une opposition de principe.
Les critères qui doivent départager les logiciels
Une démonstration réussie ne prouve pas qu’un outil saura éclairer votre perte de cadence. Pour départager les offres, demandez aux fournisseurs de travailler sur un même scénario de changement de série, avec des événements représentatifs et des informations volontairement incomplètes.
Observez surtout leurs limites.
Retrouver le contexte sans alourdir la saisie
Le technicien doit pouvoir rattacher son intervention à la bonne cellule et à la référence assemblée sans ressaisir ce que le système connaît déjà. Une interface séduisante perd son intérêt si le compte rendu est reporté en fin de poste faute de temps.
Exigez un essai en conditions d’usage : retrouver l’événement, préciser le contrôle effectué, puis distinguer une simple relance d’une correction confirmée. Cette distinction évite de présenter comme résolu un défaut qui réapparaît au changement de série suivant.
Vérifier les accès aux robots ABB
La mention « compatible ABB » est insuffisante. Les informations disponibles dépendent notamment du contrôleur, de sa version, des options installées et des droits d’accès autorisés.
Demandez quels événements peuvent effectivement être lus, avec quelle précision temporelle et par quel chemin technique. L’essai doit aussi vérifier la synchronisation des horloges entre contrôleur robot, automate et logiciel, faute de quoi la chronologie du défaut peut être fausse.
La sécurité reste non négociable.
La collecte ne doit ni perturber les échanges de commande ni modifier les fonctions de sécurité ; toute intervention sur la cellule reste soumise aux procédures du site et aux habilitations applicables.
Exiger une recommandation vérifiable
Une aide au diagnostic doit montrer les observations qui soutiennent sa proposition, les informations absentes et les contrôles nécessaires pour confirmer une hypothèse. Une réponse formulée avec assurance ne remplace pas ces éléments.
L’équipe garde la décision.
Dans une cellule de soudure, une baisse du temps de cycle ne valide pas à elle seule une modification : la qualité des assemblages et la sécurité doivent rester conformes aux exigences applicables.
Choisir pour les conditions réelles du site africain
Les conditions d’exploitation varient fortement d’une usine automobile à l’autre, y compris dans un même pays. Il serait donc peu sérieux de prescrire partout la même architecture au seul motif que le site se trouve en Afrique.
Partons des contraintes vérifiées.
Si la connectivité externe est intermittente, le fournisseur doit démontrer ce qui continue de fonctionner localement, comment les événements sont conservés et comment la synchronisation reprend. Une promesse de mode déconnecté ne dit pas si la saisie reste possible, si la collecte continue ou si seule la consultation est disponible.
L’assistance compte tout autant que l’hébergement. Lorsqu’une cellule perd sa cadence pendant un poste, l’entreprise doit savoir qui peut examiner l’incident, dans quelle langue et avec quels accès autorisés, sans ouvrir inutilement son réseau industriel.
Le coût doit être complet.
Comparez les licences, mais aussi l’intégration aux équipements existants, la préparation des données, la formation et la maintenance des interfaces. Demandez également un export exploitable des historiques : changer de fournisseur ne devrait pas vous priver de la mémoire technique de la cellule.
Si une hypothèse conduit au remplacement d’un composant, sa disponibilité locale et son délai d’approvisionnement doivent entrer dans l’arbitrage. Le logiciel peut éclairer cette décision ; il ne supprime pas la contrainte physique.
Un essai pilote autour du changement de série
Reprenons notre cas, toujours hypothétique : après le passage à une autre variante de carrosserie, une cellule équipée de robots ABB accumule des attentes. Plusieurs comptes rendus évoquent un défaut robot, mais cette désignation reste trop large pour orienter une action durable.
Je commencerais par la chronologie.
La méthode consisterait à rapprocher les événements du contrôleur, les états de séquence disponibles et les heures de changement de série, puis à demander aux équipes ce qu’elles ont réellement observé. Supposons que les données montrent une attente d’autorisation avant une opération de soudure : cela ouvrirait une piste sur les conditions de cette autorisation, sans prouver une défaillance du robot.
Le contrôle suivant serait ciblé.
Il faudrait vérifier la condition attendue et son comportement sur la variante concernée, dans le respect des procédures de sécurité. L’intérêt du logiciel serait alors d’avoir réduit le champ d’investigation, pas d’avoir prononcé un verdict automatique.
Pour départager deux offres, je proposerais trois observations communes : la qualité de la chronologie obtenue, le temps nécessaire pour préparer une hypothèse vérifiable et la facilité à retrouver cette analyse au changement de série suivant. Aucun gain ne serait annoncé avant mesure.
L’essai doit pouvoir échouer utilement.
Si les données sont insuffisantes, le bon résultat peut être d’identifier une information manquante ou une déclaration à améliorer, plutôt que de recommander immédiatement de nouveaux capteurs.
Ma méthode : partir de la décision attendue
Mes sept années d’expérience dans différents environnements industriels nourrissent une conviction : digitaliser un processus imprécis ne le rend pas plus fiable. Pour cette perte de cadence en assemblage automobile, je préfère une investigation limitée et exploitable à une plateforme très étendue que personne n’utilise correctement.
Le terrain fixe le périmètre.
Je propose d’abord un diagnostic croisant l’organisation des interventions et les données disponibles autour du changement de série. Je peux ensuite accompagner la rédaction d’un cahier des charges comparatif, puis le pilotage d’un essai sur une cellule, avec des critères d’acceptation compris par la direction comme par les techniciens.
TENGENN LMAI® peut faire partie des solutions examinées lorsque l’aide à l’analyse répond au besoin établi. Il ne s’agit pas de forcer son adoption, mais de vérifier si cette approche apporte davantage qu’une meilleure exploitation des outils déjà présents.
Questions fréquentes
Faut-il remplacer une GMAO déjà utilisée ?
Pas nécessairement. Si elle organise correctement les interventions et conserve un historique exploitable, un complément d’analyse peut être préférable ; le remplacement se justifie lorsque ses limites empêchent le fonctionnement attendu ou rendent les échanges trop difficiles.
Des capteurs supplémentaires sont-ils indispensables ?
Non, pas par principe. Il faut d’abord examiner les données accessibles dans les contrôleurs robots et les automatismes, puis ajouter une mesure uniquement si elle permet de départager des hypothèses que les informations existantes ne permettent pas de vérifier.
Comment choisir sans se laisser guider par la démonstration ?
Imposez votre scénario et vos critères d’acceptation. Le meilleur choix sera celui qui aide vos équipes à comprendre la perte de cadence après changement de série, tout en restant utilisable, maintenable et adapté aux contraintes du site.
Vous retrouvez cette situation sur votre ligne d’assemblage automobile ? Contactez-moi directement via mon profil LinkedIn, Eries Emmanuel Dianou : nous pourrons examiner vos historiques et définir ce qu’un logiciel devrait démontrer sur votre cellule avant tout engagement.
Poursuivre l’échange
Une question sur votre organisation maintenance ou votre transformation industrielle ? Échangez avec Eries Emmanuel Dianou.
Visiter TENGENN