LMAI® : logiciel maintenance assistée IA pour la lithographie
Analyse de Eries Emmanuel Dianou · Maintenance, performance industrielle et transformation digitale
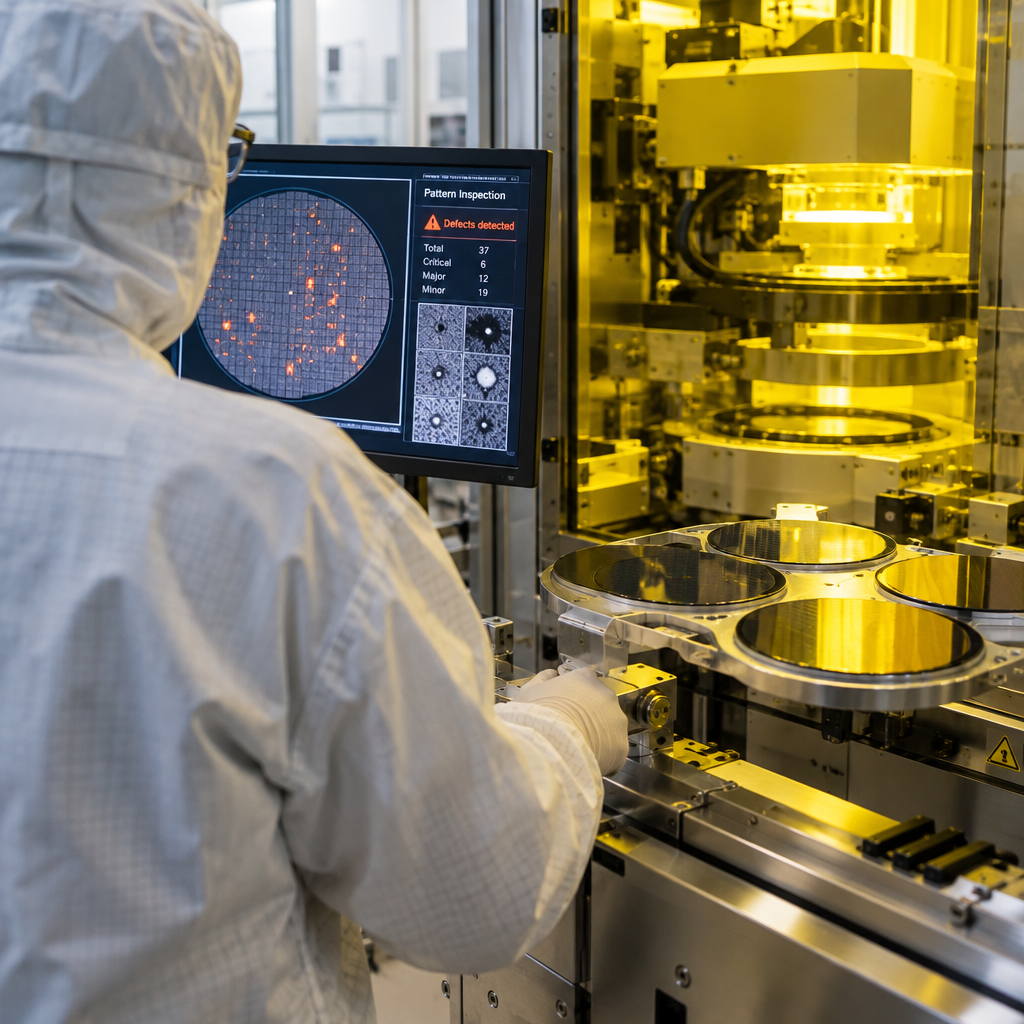
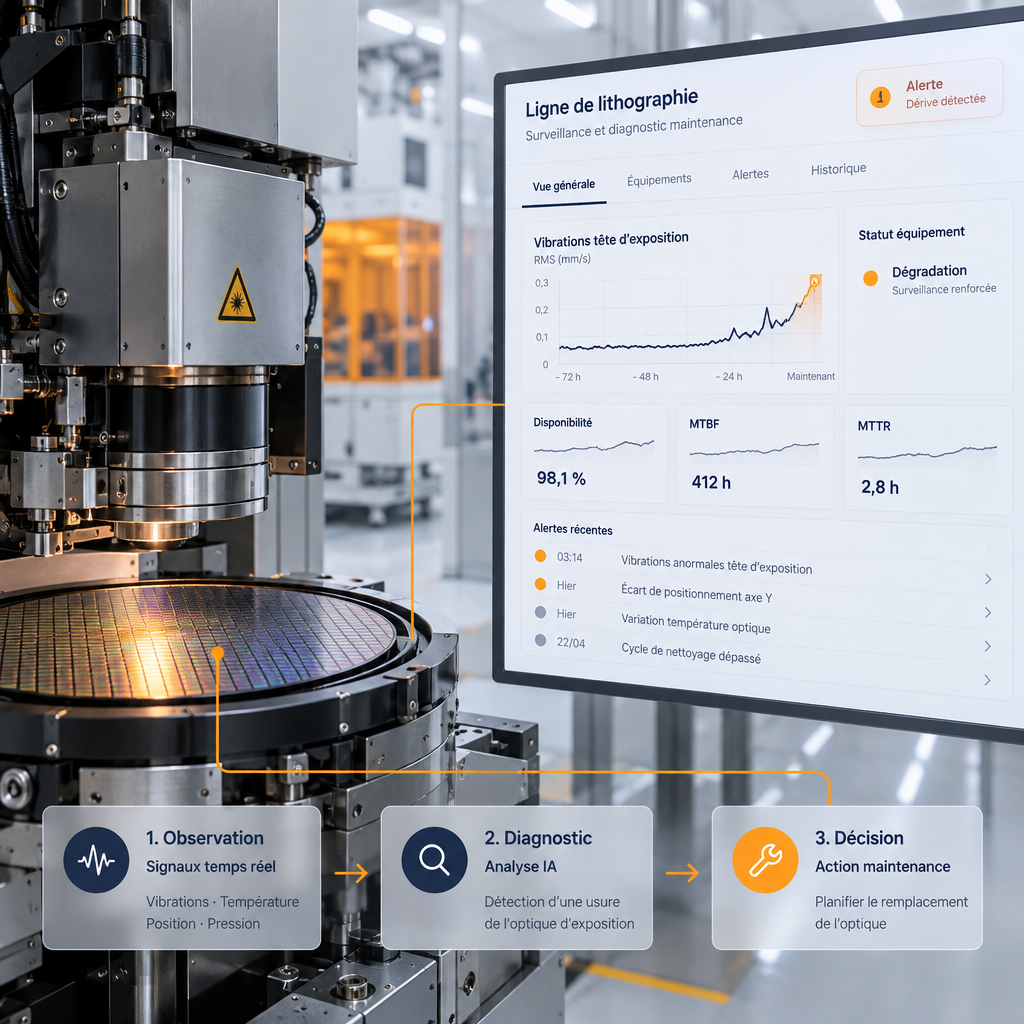
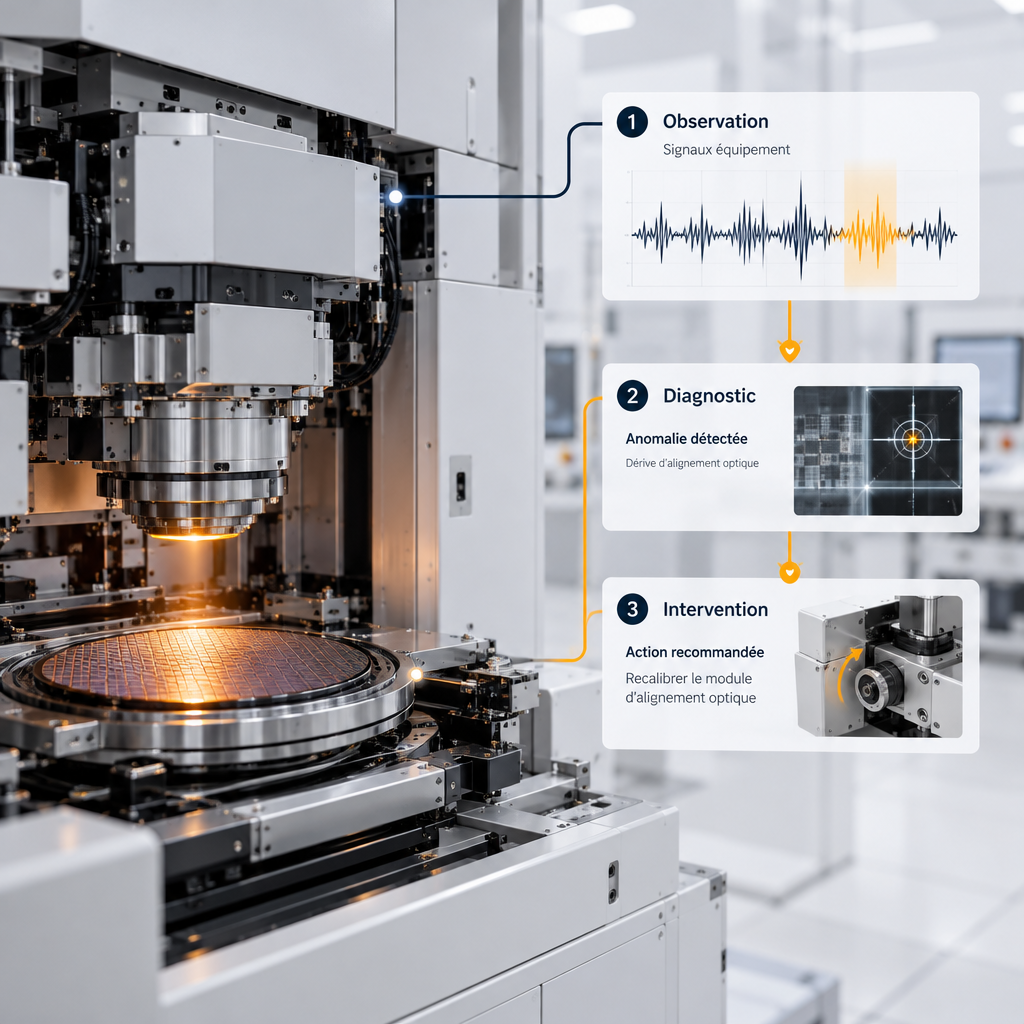
Imaginons une situation industrielle hypothétique : dans une fab optique / semi-conducteurs, un équipement de lithographie installé en salle blanche ISO 3 présente une dérive progressive de superposition entre couches, appelée overlay. Les wafers, ces disques de matériau servant de support aux composants, passent encore dans la machine, mais les mesures après exposition commencent à inquiéter l'équipe procédé.
Aucune panne franche n'est déclarée. Le technicien retrouve une intervention récente sur la régulation thermique, tandis que le responsable de production demande s'il faut interrompre les lots ou poursuivre sous surveillance.
C'est précisément le type de décision auquel doit contribuer un LMAI®, logiciel de maintenance assistée par intelligence artificielle : rapprocher les indices disponibles pour orienter une vérification, sans transformer une corrélation en certitude. L'enjeu n'est pas d'ajouter une alarme, mais de comprendre suffisamment tôt si une dérive de l'équipement menace la conformité des wafers.
LMAI® : comprendre ce que recouvre le concept
Le terme LMAI® désigne ici une approche logicielle qui associe les informations de maintenance, les données de fonctionnement et des outils d'intelligence artificielle pour soutenir le raisonnement technique. Ce n'est ni une catégorie normative universelle ni une garantie de prédiction automatique.
Sa valeur dépend du contexte. En lithographie, une même dégradation d'overlay peut notamment provenir d'un comportement thermique instable, d'un réglage ou d'une évolution du procédé ; le logiciel doit donc aider à distinguer ces hypothèses plutôt qu'à attribuer immédiatement le défaut à une pièce.
Le fonctionnement attendu suit une logique simple : replacer une mesure dans ses conditions d'apparition, rechercher des événements associés, puis proposer un contrôle pertinent. L'assistance au diagnostic devient utile lorsque l'équipe peut consulter les éléments qui soutiennent la proposition et ceux qui la fragilisent.
L'intelligence artificielle, ou IA, peut intervenir à plusieurs niveaux. Un modèle statistique peut détecter un comportement inhabituel, tandis qu'un assistant documentaire peut retrouver une procédure autorisée ou résumer des interventions comparables, à condition que ces fonctions soient effectivement intégrées et validées.
Le vocabulaire compte ici. Détecter une anomalie ne signifie pas connaître sa cause, et anticiper une dérive ne signifie pas annoncer avec précision la date d'une défaillance.
Une dérive thermique ne se lit pas dans un ordre de travail
Revenons à notre fab hypothétique. Nous retenons un seul sujet : déterminer si une instabilité de régulation thermique contribue à la dérive d'overlay observée après exposition.
La température mérite une attention particulière, car elle peut influencer la stabilité dimensionnelle des éléments impliqués dans le positionnement et la mesure. Mais cette plausibilité physique reste une hypothèse à vérifier avec les spécialistes de l'équipement et du procédé.
Une GMAO, gestion de maintenance assistée par ordinateur, organise les interventions, conserve leur historique et assure la traçabilité des travaux. Elle permet, par exemple, de retrouver une opération sur un circuit thermique et les observations saisies lors de la remise en service.
Cela ne suffit pas toujours. Pour éclairer la dérive actuelle, il faut aussi rapprocher la chronologie des températures, les états machine, les conditions d'exposition et les résultats de métrologie des wafers concernés.
Certaines GMAO disposent déjà de fonctions analytiques ou d'extensions intelligentes. La différence utile ne réside donc pas dans une opposition commerciale entre deux noms, mais dans la capacité réelle du système à diagnostiquer, anticiper et aider à décider, au-delà de l'organisation et de l'enregistrement.
La comparaison GMAO vs LMAI® doit partir de cette question opérationnelle : votre outil sait-il seulement retrouver l'intervention, ou peut-il aussi aider à examiner son lien éventuel avec la dérive actuelle ?
Avant le modèle, reconstruire une chronologie fiable
La première étape serait de vérifier les données disponibles. Un historique très fourni reste trompeur si les horloges ne sont pas synchronisées ou si une mesure de qualité est associée au mauvais passage machine.
Relier la mesure au bon wafer
Pour chaque résultat d'overlay étudié, il faut retrouver l'équipement, la recette utilisée, le lot et l'heure d'exposition correspondants. Le résultat peut arriver plus tard : son horodatage ne doit pas être confondu avec celui du phénomène recherché.
Ce détail change l'analyse. Une température relevée au moment de la métrologie n'explique pas nécessairement les conditions thermiques présentes pendant l'exposition.
Je commencerais également par examiner la qualité des comptes rendus d'intervention : composant concerné, réglage effectué, contrôle de restitution et réserve éventuelle. Une mention telle que « machine vérifiée » apporte peu d'éléments pour comprendre une évolution ultérieure.
Comparer des situations comparables
Un modèle peut produire de fausses alertes s'il compare sans distinction des recettes ou des phases de fonctionnement différentes. Il faut donc définir avec l'équipe procédé ce qui constitue un comportement de référence acceptable pour l'analyse envisagée.
L'objectif reste limité. Il s'agit d'identifier une évolution inhabituelle dans des conditions comparables, pas d'imposer un seuil unique à toute l'activité de lithographie.
Une supervision temps réel peut alimenter ce travail si les interfaces de la machine le permettent, mais multiplier les capteurs ne compense pas une mauvaise interprétation des signaux existants. Les données déjà accessibles méritent souvent d'être exploitées avant toute instrumentation supplémentaire.
Du signal suspect à une décision vérifiable
Dans notre scénario hypothétique, supposons que l'analyse fasse apparaître une stabilisation thermique plus lente après certaines reprises de production, suivie d'une dégradation d'overlay sur les wafers associés. Cette concordance justifie une investigation ; elle ne démontre pas encore une causalité.
Le logiciel devrait montrer les faits. Une recommandation utile préciserait les périodes concernées, les écarts observés, les conditions de comparaison et les informations manquantes, plutôt que d'afficher simplement « défaut thermique probable ».
Le technicien pourrait alors vérifier la cohérence entre consigne et mesure, puis appliquer les contrôles prévus par le constructeur sur la régulation concernée. Toute intervention resterait soumise aux habilitations, aux règles de sécurité et aux procédures de la fab.
La décision dépasse la maintenance. Avec le responsable procédé et la qualité, il faudrait examiner si une mesure supplémentaire, une restriction temporaire d'utilisation ou un arrêt contrôlé est nécessaire selon les critères internes.
Anticiper sans promettre l'impossible
L'anticipation peut consister à repérer que le temps de stabilisation s'allonge avant qu'une limite de qualité soit atteinte. Cette alerte précoce n'est crédible que si le lien observé tient dans le temps et si son taux de fausses alertes reste acceptable.
La prudence protège la production. Sans historique représentatif, annoncer une durée de vie restante pour un composant serait prématuré ; une surveillance de tendance et des règles explicites peuvent être plus pertinentes qu'un modèle complexe.
Après une intervention autorisée, la clôture de l'ordre de travail ne suffirait pas à confirmer le retour à une situation maîtrisée. Il faudrait vérifier le comportement thermique et les résultats de métrologie dans des conditions définies, en respectant la procédure de requalification applicable à l'équipement.
Salle blanche ISO 3 : intégrer sans perturber
La classe ISO 3, définie dans le cadre d'ISO 14644-1, concerne la classification de la propreté particulaire de l'air. Elle ne prouve ni la stabilité thermique de la machine ni la conformité des motifs exposés.
Ces exigences se complètent. Ajouter un dispositif de mesure à proximité de l'équipement suppose d'examiner sa compatibilité avec les règles de contamination, son installation et les conditions de maintenance, sans présumer qu'un capteur supplémentaire est indispensable.
L'accès aux données doit aussi être encadré. Une première intégration en lecture seule, lorsqu'elle est autorisée et techniquement possible, évite de confier au logiciel une action directe sur les paramètres de lithographie.
Pour une entreprise implantée sur le continent africain, je vérifierais les contraintes propres au site plutôt que de présumer un environnement commun à tous les pays. La disponibilité d'un support constructeur, les délais d'approvisionnement d'un élément de régulation ou les modalités d'accès distant peuvent peser sur l'arbitrage entre surveillance renforcée et intervention planifiée.
La connectivité se traite concrètement. Si le site impose un traitement local pour des raisons de confidentialité ou de continuité, l'architecture doit le permettre sans dépendre en permanence d'un service distant.
Le directeur a besoin d'une décision argumentée sur la continuité des lots ; le technicien, d'une information exploitable et d'un contrôle réalisable. Un système qui ne satisfait que l'un des deux manque son objectif.
La méthode que je propose avec TENGENN LMAI®
Mes sept années d'expérience dans différents environnements industriels nourrissent une conviction : l'outil doit suivre le raisonnement du terrain, pas le remplacer. Cette expérience ne vaut pas revendication d'une mission en fab ; le cas présenté ici reste hypothétique.
Sur une dérive comme celle-ci, je propose d'abord un diagnostic ciblé de la chaîne d'information, depuis les mesures machine jusqu'aux résultats d'overlay. Le livrable utile serait une cartographie des données réellement exploitables, de leurs limites et des vérifications nécessaires avant toute analyse automatisée.
Je peux ensuite accompagner un périmètre pilote, centré sur l'équipement et le comportement thermique étudiés, avec des critères d'acceptation convenus à l'avance. Nous regarderions notamment si les alertes sont explicables, si elles arrivent assez tôt pour agir et si elles facilitent réellement la décision.
TENGENN LMAI® est la solution que je porte pour traduire cette démarche en système logiciel intégrant l'IA. Les fonctions à déployer doivent être précisées selon les interfaces disponibles, les droits d'accès et la validation métier, sans promettre une connexion universelle ni un diagnostic autonome.
La présentation de notre solution TENGENN LMAI® s'inscrit dans cette logique d'accompagnement. L'ambition n'est pas de remplacer arbitrairement les outils existants, mais de construire autour d'eux une assistance vérifiable, avec une responsabilité humaine clairement maintenue.
Questions fréquentes
Un LMAI® remplace-t-il la GMAO de la fab ?
Pas nécessairement. La GMAO peut conserver les ordres de travail et l'historique, tandis que le LMAI® rapproche ces informations des données machine et de métrologie pour soutenir l'analyse d'une dérive.
Peut-on démarrer sans historique de panne important ?
Oui, avec un objectif adapté. Un pilote peut commencer par la qualité des données, des règles métier et la comparaison de comportements stables, sans prétendre prédire une défaillance rare à partir de quelques observations.
L'IA peut-elle autoriser seule la reprise des lots ?
Ce n'est pas le rôle proposé ici. Elle fournit des éléments d'analyse ; la reprise relève des personnes habilitées et des procédures de maintenance, de procédé et de qualité applicables dans la fab.
Pour moi, la valeur d'un logiciel de maintenance assistée par IA se mesure à la qualité de la décision qu'il rend possible, pas au nombre de tableaux de bord affichés. En lithographie, cela signifie savoir pourquoi on poursuit, pourquoi on vérifie ou pourquoi on arrête.
Vous cherchez à relier une dérive d'overlay aux données de votre équipement ? Contactez-moi directement sur mon profil LinkedIn, Eries Emmanuel Dianou : nous pourrons examiner les informations dont vous disposez et définir un premier diagnostic ciblé, avant de choisir les fonctions logicielles utiles.
Poursuivre l’échange
Une question sur votre organisation maintenance ou votre transformation industrielle ? Échangez avec Eries Emmanuel Dianou.
Visiter TENGENN