LMAI® : logiciel de maintenance assistée par IA aéronautique
Analyse de Eries Emmanuel Dianou · Maintenance, performance industrielle et transformation digitale
20 °C : température de référence pour les propriétés géométriques et dimensionnelles, selon la norme ISO 1:2022.
Ce chiffre ne signifie pas qu'une usine aéronautique entière doit fonctionner à cette température. Il rappelle cependant une exigence : une mesure dimensionnelle n'a de sens que si ses conditions sont connues, maîtrisées ou correctement compensées.
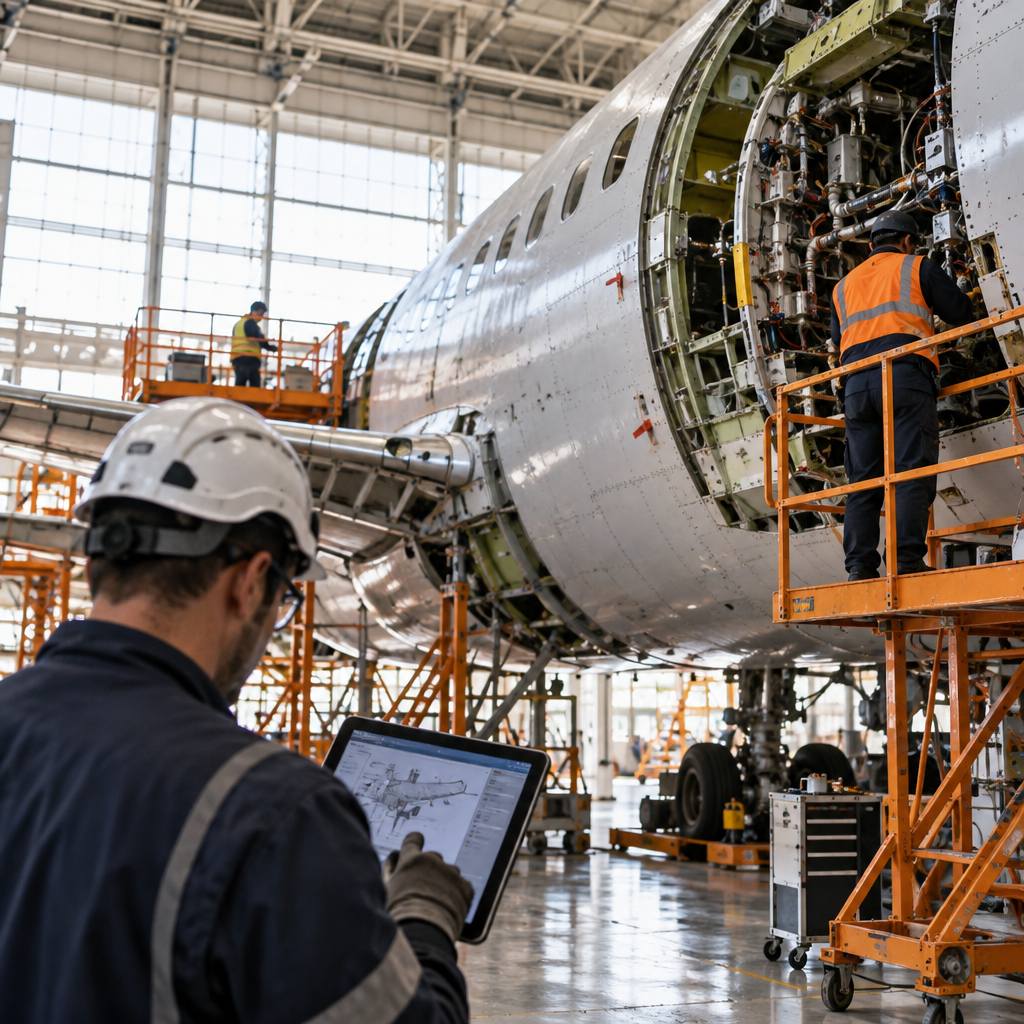
Sur un poste automatisé d'assemblage de fuselage, une dérive de positionnement peut ainsi soulever une question délicate. L'équipement se dégrade-t-il, ou observe-t-on l'effet des conditions thermiques sur la pièce, l'outillage ou la mesure ? La machine continue de fonctionner. Pourtant, la confiance dans sa précision diminue. C'est sur cette incertitude, avant la panne franche, qu'un logiciel de maintenance assistée par intelligence artificielle peut apporter une aide utile.
LMAI® : comprendre le concept sans lui prêter des pouvoirs
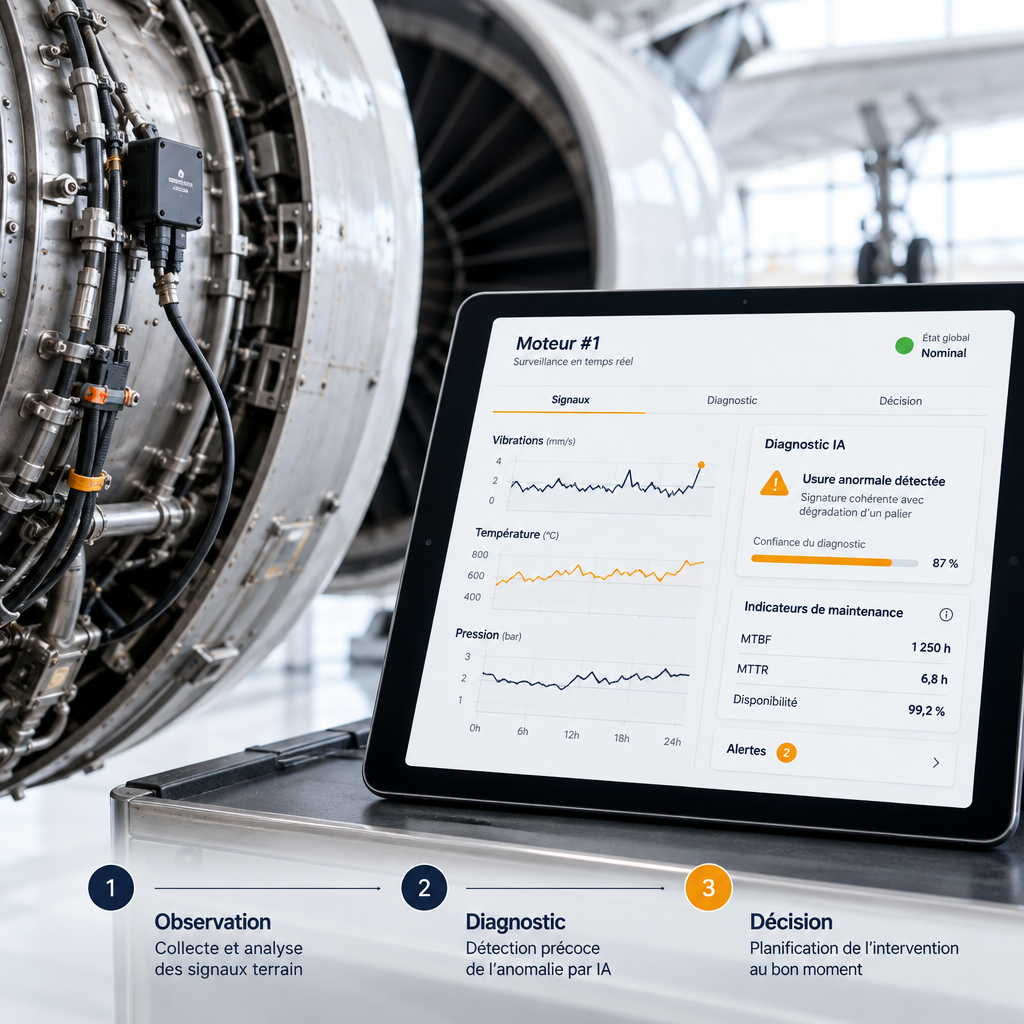
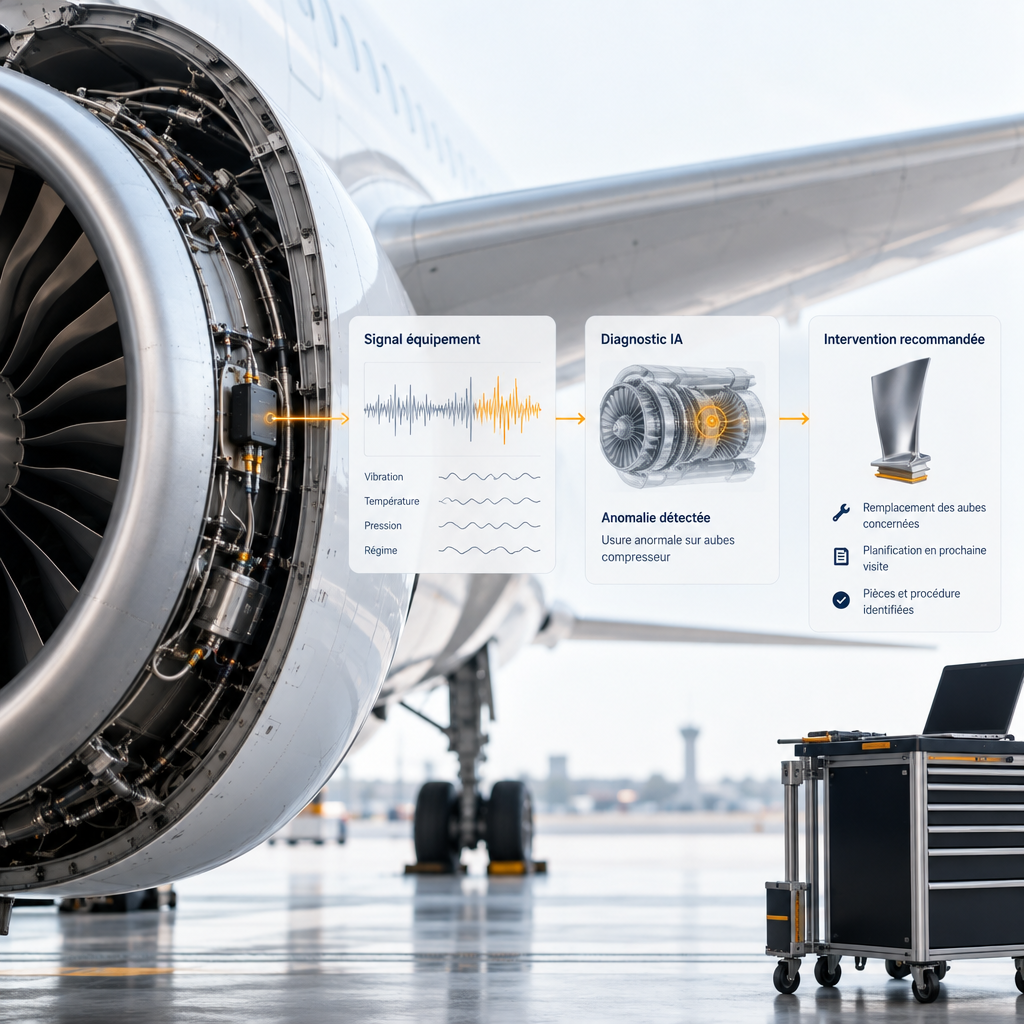
Le terme LMAI® désigne ici un logiciel de maintenance assistée par intelligence artificielle. Il décrit une approche dans laquelle le logiciel ne se contente plus de conserver les interventions : il rapproche les informations disponibles pour aider les équipes à interpréter un comportement, envisager son évolution et choisir les vérifications pertinentes.
Ce n'est pas une certification aéronautique. L'appellation ne garantit, à elle seule, ni la justesse d'un diagnostic ni la conformité d'une intervention.
Dans le cas qui nous intéresse, le logiciel cherche à éclairer une dérive géométrique d'un poste d'assemblage de fuselage. Il peut confronter les écarts de position observés aux conditions thermiques, à la configuration de l'outillage et aux opérations de maintenance, à condition que ces informations soient accessibles et comparables.
Une alerte seule ne suffit pas. L'intérêt réside dans une explication exploitable : quels faits soutiennent l'hypothèse d'une dérive machine, quelles autres causes restent possibles et quelle vérification permettrait de les départager ?
Je porte TENGENN LMAI® dans cette logique d'assistance au raisonnement technique. L'objectif est d'aider le responsable maintenance à décider avec la production et la qualité, pas de transformer une recommandation algorithmique en ordre incontestable.
Le vrai enjeu : détecter la dérive avant de perdre la maîtrise
Un équipement peut être disponible sans être suffisamment précis pour l'opération attendue. Cette distinction compte particulièrement lorsque des caractéristiques définies au plan imposent des tolérances exprimées en micromètres, notés µm.
Toutes les dimensions d'un fuselage ne relèvent évidemment pas d'une précision micrométrique. Les exigences varient selon la caractéristique, l'opération et le dossier applicable ; il serait trompeur de les ramener à une tolérance unique.
Le problème central apparaît lorsqu'un poste de positionnement ou de perçage évolue progressivement, sans déclencher de défaut évident. Le directeur voit une installation qui produit encore, tandis que le technicien remarque des corrections plus fréquentes ou des écarts moins stables.
Qui a raison ? Les deux peuvent décrire correctement une partie de la situation, mais il manque une lecture commune des éléments techniques.
Précision géométrique et intégrité ne se confondent pas
Le contrôle non destructif, ou CND, recherche des discontinuités ou défauts sans détériorer la pièce, selon une méthode et une procédure adaptées. Il ne remplace pas le contrôle dimensionnel d'un assemblage.
Cette séparation doit rester visible dans le logiciel. Un résultat de CND acceptable ne démontre pas qu'un positionnement respecte le plan ; inversement, une géométrie conforme ne suffit pas à établir l'absence de défaut interne.
Le LMAI® peut rapprocher ces informations dans leur contexte. Il ne doit jamais fusionner des critères d'acceptation différents pour produire un vague indicateur de « bonne santé ».
Pourquoi la GMAO seule atteint ses limites
La gestion de maintenance assistée par ordinateur, ou GMAO, organise les équipements, les interventions, les échéances et les historiques. Elle reste une base précieuse pour savoir ce qui a été fait, quand et sur quelle configuration.
Mais enregistrer n'est pas expliquer. Un compte rendu indiquant « réglage du positionnement effectué » ne permet pas, à lui seul, de comprendre pourquoi le réglage devient nécessaire plus souvent.
Certaines GMAO disposent déjà de fonctions analytiques avancées. La distinction pertinente n'est donc pas une opposition absolue entre deux familles de logiciels, mais le niveau d'aide réellement fourni au raisonnement et à la décision.
Un LMAI® vise à compléter cette organisation par trois capacités liées : aider à diagnostiquer la dérive, anticiper son évolution lorsque les données le permettent, puis proposer une action argumentée. Pour approfondir cette différence, la page GMAO vs LMAI® précise les rôles respectifs de ces approches.
Sur notre poste d'assemblage, cela pourrait signifier repérer que les corrections augmentent uniquement dans certaines conditions thermiques. Le système suggérerait alors de vérifier cette relation avant d'attribuer les écarts à une usure mécanique.
Une corrélation n'est toutefois pas une cause. L'hypothèse doit être confrontée à des contrôles indépendants, et une incertitude élevée doit conduire le logiciel à le signaler plutôt qu'à produire une certitude artificielle.
La méthode : rendre les données comparables avant de prédire
Mes sept années d'expérience dans différents environnements industriels nourrissent une conviction : digitaliser une observation mal définie ne la rend pas plus fiable. Pour ce sujet aéronautique, voici la méthode que j'appliquerais avant de proposer un modèle prédictif.
Établir une référence technique défendable
Je commencerais par la caractéristique concernée et ses conditions d'acceptation. Il faut identifier le référentiel géométrique, la configuration d'outillage, la méthode de mesure et l'incertitude associée, puis vérifier que les équipes parlent réellement du même écart.
L'étalonnage ne résout pas tout. Un moyen étalonné peut rester inadapté à une mesure donnée ou être utilisé dans des conditions qui fragilisent son interprétation.
Les dispositions applicables du système qualité, notamment lorsqu'il relève d'EN 9100, doivent encadrer la maîtrise des moyens de mesure, les enregistrements et le traitement des non-conformités. Le logiciel s'inscrit dans cette organisation ; il ne s'y substitue pas.
Reconstituer une chronologie exploitable
Ensuite, je chercherais à rapprocher les mesures et les interventions avec les changements de configuration. Une modification d'outillage non renseignée peut créer une rupture de tendance qui ressemble, à tort, à une dégradation.
L'horodatage devient déterminant. Une température enregistrée après l'opération ne décrit pas nécessairement les conditions présentes au moment du positionnement.
La supervision temps réel peut faciliter cette mise en contexte lorsque les équipements le permettent. Mais ajouter des acquisitions n'a d'intérêt que si elles répondent à une question précise et si leur qualité est vérifiable.
Choisir une analyse proportionnée
Une surveillance statistique simple peut suffire à révéler un déplacement progressif de la moyenne ou une dispersion inhabituelle. L'intelligence artificielle devient pertinente lorsque les relations sont plus complexes et que l'historique permet de les étudier sérieusement.
Pas de prédiction crédible sans validation. Le modèle doit être évalué sur des observations distinctes de celles utilisées pour son apprentissage, puis surveillé lorsque les produits, réglages ou conditions d'exploitation changent.
Cas hypothétique : un poste d'assemblage de fuselage au Maroc
L'exemple suivant est entièrement hypothétique. Imaginons une usine aéronautique au Maroc, où un poste automatisé positionne un sous-ensemble avant une opération de perçage pour l'assemblage du fuselage.
Une caractéristique locale est soumise à une tolérance exprimée en µm dans le dossier de définition. Les contrôles restent acceptables, mais les corrections de position deviennent plus fréquentes au cours de certaines périodes de production.
L'équipe pourrait être tentée de remplacer immédiatement un composant mécanique. Ce serait prématuré : l'origine peut se situer dans le comportement thermique de l'ensemble ou dans les conditions de mesure, et ces pistes doivent être départagées.
Le LMAI® rapprocherait d'abord les écarts, les températures disponibles et les configurations utilisées. S'il identifiait une relation stable entre conditions thermiques et corrections, il présenterait cette relation comme une hypothèse à vérifier, avec les données qui la soutiennent.
La suite resterait humaine. Maintenance et métrologie organiseraient un contrôle indépendant dans des conditions définies, avant de décider si une intervention mécanique ou une révision des conditions de mesure est justifiée.
Un résultat de CND disponible sur le sous-ensemble conserverait son rôle propre. Il ne servirait pas à valider la précision du poste.
Dans cette hypothèse, supposons aussi qu'une pièce de rechange nécessite un approvisionnement international. L'anticipation faciliterait la préparation d'une éventuelle intervention, mais le délai logistique ne justifierait jamais de dépasser un critère d'acceptation.
Ce point mérite une attention particulière pour certaines implantations africaines, selon leurs fournisseurs et leur organisation. Il faut examiner la réalité du site, sans présumer que tous rencontrent les mêmes contraintes.
Ce que je propose autour de TENGENN LMAI®
Pour une entreprise confrontée à cette dérive, je propose d'abord un diagnostic ciblé du poste et de sa chaîne de mesure. Il s'agit de distinguer ce que les données permettent déjà d'affirmer de ce qui nécessite encore une vérification sur l'équipement.
Je peux ensuite accompagner la structuration des informations utiles et la définition des règles d'escalade. Une alerte doit indiquer son contexte, son niveau d'incertitude et la personne habilitée à décider de la suite, plutôt que rejoindre une boîte de réception déjà saturée.
Enfin, je propose d'évaluer un périmètre pilote avec notre solution TENGENN LMAI®. Les fonctions à retenir et les interfaces nécessaires doivent être vérifiées avec l'entreprise ; je ne présume ni de la disponibilité des données ni d'une intégration immédiate aux équipements existants.
Le déploiement doit respecter le fonctionnement du site. Si la liaison entre atelier et système central est intermittente, l'architecture doit prévoir la continuité des enregistrements et une synchronisation maîtrisée, sans rendre une opération critique dépendante d'une connexion extérieure.
La protection des données de définition et des accès aux équipements compte tout autant. Une aide à la décision n'a pas besoin, par principe, de disposer d'un droit d'écriture sur les commandes de la machine.
Le pilote doit surtout répondre à une question concrète : l'équipe comprend-elle mieux la dérive et décide-t-elle sur des éléments plus solides ? Cette évaluation vaut davantage qu'une démonstration impressionnante déconnectée des procédures de l'atelier.
Questions fréquentes
Le LMAI® peut-il autoriser la poursuite de la production ?
Non, pas de manière autonome. Il peut éclairer la décision, mais l'autorisation relève des responsabilités et procédures de l'entreprise, dans le respect du dossier applicable et des exigences du client.
Faut-il remplacer la GMAO existante ?
Pas nécessairement. Si elle fournit des historiques fiables, elle peut rester le socle d'organisation tandis que le LMAI® apporte une couche d'analyse ; le choix dépend des fonctions déjà disponibles et des échanges de données possibles.
Peut-on commencer avec peu de données ?
Oui, en limitant l'ambition initiale. Une référence métrologique solide et une chronologie correctement renseignée peuvent soutenir une première surveillance, mais elles ne suffisent pas automatiquement à entraîner un modèle prédictif robuste.
L'intérêt du LMAI® n'est donc pas de promettre une usine aéronautique sans incertitude. Il est de rendre cette incertitude visible, de mieux orienter les vérifications et d'aider les équipes à intervenir au bon niveau.
Vous observez des corrections répétées sur un poste d'assemblage de fuselage sans parvenir à en établir la cause ? Contactez-moi directement sur mon profil LinkedIn, Eries Emmanuel Dianou : je vous propose d'échanger sur les mesures et historiques disponibles pour définir le premier diagnostic utile.
Poursuivre l’échange
Une question sur votre organisation maintenance ou votre transformation industrielle ? Échangez avec Eries Emmanuel Dianou.
Visiter TENGENN